نحن نقدم معدات عالية الجودة وحل التعبئة والتغليف للعملاء

خط إنتاج الكرتون المضلع: دليل شامل للمواصفات والأسعار وأفضل الموردين 2026
Sep 12,2026

نظرة عامة على المقال
يُغطّي هذا الدليل التخصصي لعام 2026 كل ما يحتاجه مدير المشتريات أو صاحب المصنع لاتخاذ قرار شراء مدروس بشأن خط انتاج الكرتون المضلع — من التعريف التقني، وأنواع الخطوط، والمكونات الجوهرية، وصولاً إلى مقارنة الأسعار ومعايير الاختيار الأمثل.
جدول المحتويات
ما هو خط انتاج الكرتون المضلع؟
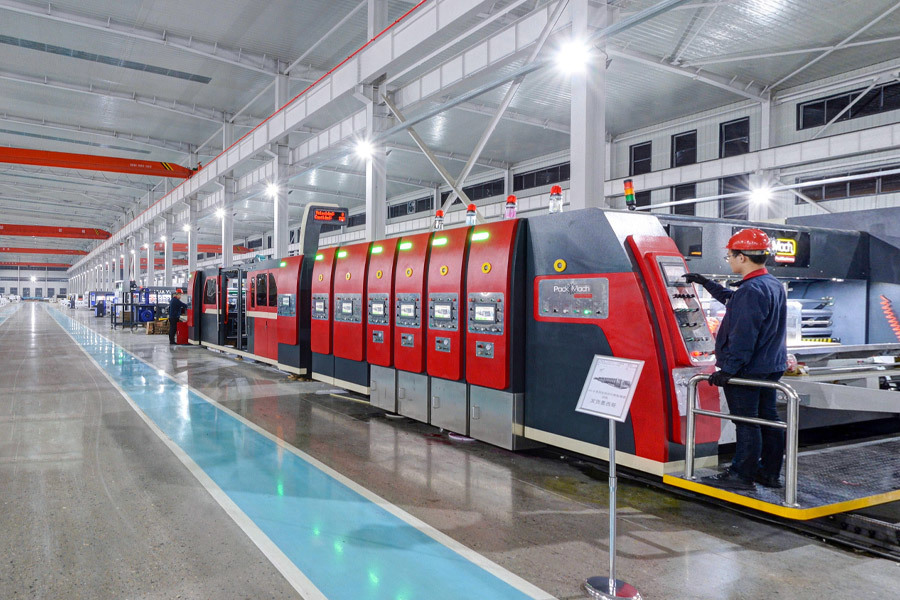
خط انتاج الكرتون المضلع هو منظومة آلية متكاملة تحوّل ورق الكرافت ولب الورق إلى ألواح كرتون مضلع متعدد الطبقات. تمر المواد الخام عبر مراحل متتالية: التموج، اللصق الحراري، القطع الطولي والعرضي، ثم التكديس الآلي — لتنتج في النهاية ألواحاً جاهزة للطباعة والتشكيل أو صناديق كاملة ومجهّزة للشحن.
وبمعنى أبسط، تخيّل هذه الخطوط كنهر صناعي متدفق: تدخل بكرات الورق من طرف، وتخرج صناديق شحن جاهزة من الطرف الآخر دون تدخل يدوي يُذكر. هذا التكامل هو ما يجعل خط إنتاج الكرتون المقوى ركيزةً أساسية في أي مصنع تغليف حديث.
وفق بيانات 2026، يُقدَّر حجم سوق الكرتون المضلع العالمي بأكثر من 310 مليار دولار، في ظل طلب متصاعد مدفوع بالتوسع في التجارة الإلكترونية وقطاعَي الغذاء والدواء. المملكة العربية السعودية تحديداً تشهد نمواً لافتاً في الطلب على معدات تصنيع العبوات الكرتونية، خاصةً مع مستهدفات رؤية 2030 للتصنيع المحلي.
لماذا تُعدّ هذه الخطوط استثماراً استراتيجياً؟
كثيرون يرون أن شراء الكرتون جاهزاً أرخص من إنشاء خط إنتاج خاص. لكن هل هذا صحيح فعلاً على المدى البعيد؟ في الواقع، مصانع التغليف التي تجاوزت طاقة استهلاك 5 أطنان يومياً تُحقق عادةً نقطة تعادل خلال 18 إلى 30 شهراً من تشغيل خط تصنيع الكرتون المموج الخاص بها. ما بعد هذه النقطة، كل طن منتَج يُمثّل هامش ربح صافياً لا يتوفر عند الشراء من موردين خارجيين.
الفرق بين الكرتون المضلع والكرتون المقوى العادي
يخلط بعض المستثمرين بين خط إنتاج الكرتون المقوى وخط إنتاج الكرتون المضلع. الفارق جوهري: الكرتون المقوى (Solid Board) طبقة واحدة كثيفة، بينما الكرتون المضلع يتكون من طبقات متعددة تتخللها طبقة وسطى مموجة تمنحه مقاومة استثنائية للضغط والصدمات — مما يجعله الخيار الأول في صناعة صناديق الشحن الكرتونية.
أنواع خطوط الإنتاج وأبرز الفروقات
ليست جميع خطوط إنتاج الصناديق الورقية متساوية. الاختيار الخاطئ للنوع قد يعني تكلفة زائدة بعشرات الآلاف من الريالات سنوياً. إليك التصنيف التقني المعتمد في 2026:
تصنيف خطوط الإنتاج وفق عدد الطبقات
- خط الطبقة الواحدة (Single Facer): ينتج كرتوناً بوجه واحد، خفيف الوزن، مناسب للتغليف الداخلي والفواصل الواقية. الطاقة الإنتاجية تتراوح بين 80-120 متراً في الدقيقة.
- خط الوجهين (Double Facer / 3 أو 5 طبقات): الأكثر طلباً في السوق السعودية، يُنتج كرتون ثلاثي أو خماسي الطبقات بمقاومة ضغط تصل إلى 32 ECT. مناسب لصناعة صناديق الشحن المتوسطة والثقيلة.
- خط متعدد الطبقات (Multi-Wall / 7 طبقات): مخصص للتغليف الثقيل جداً، كتصدير المواد الغذائية والكيماويات. تكلفته الأعلى تُبرّرها متطلبات التحمّل القصوى.
- خط الإنتاج الكامل المتكامل (Full Corrugating Plant): يجمع التموج، الطباعة الفليكسوغرافية، القطع والتشكيل في منظومة واحدة. مثالي للمصانع الكبرى التي تستهدف إنتاجاً يومياً يتجاوز 50 طناً.
- خطوط الإنتاج المصغّرة (Mini Corrugator): للمصانع الناشئة وذات الطاقة المحدودة، بتكلفة استثمارية أقل 50-60% مقارنةً بالخطوط الكاملة.
الكرتون ثلاثي الطبقات مقابل خماسي الطبقات: أيهما يناسبك؟
بناءً على اختبارات ميدانية فعلية، يُعدّ كرتون مضلع ثلاثي الطبقات كافياً لشحن المنتجات الاستهلاكية الخفيفة (أقل من 10 كجم)، في حين يُستلزم الكرتون الخماسي لمنتجات التجزئة الغذائية ومواد البناء الخفيفة التي تتراوح بين 10-25 كجم. الخطأ الأكثر شيوعاً هو الاستثمار في خط خماسي الطبقات لطلب لا يتجاوز احتياجات الخط الثلاثي — مما يُضخّم التكلفة التشغيلية دون مبرر حقيقي.
المكونات التقنية الرئيسية للخط المتكامل
فهم مكونات خط تصنيع العبوات الورقية ليس ترفاً أكاديمياً — إنه ضرورة عملية لكل من يريد تقييم عروض الموردين بعين ناقدة. كل مكوّن له تأثير مباشر على جودة المنتج النهائي وتكلفة التشغيل.
المكونات الأساسية لخط الإنتاج
يتكون الخط المتكامل من ثمانية أقسام وظيفية متتالية:
- حامل البكر (Mill Roll Stand): يثبّت بكرات ورق الكرافت ويُغذّي الخط بشكل متواصل. الأنظمة الحديثة تعتمد الشافت اللاشافتي (Shaftless) لتسريع التغيير وتقليل وقت التوقف.
- جهاز التسخين المسبق (Pre-heater): يُسخّن الورق لتجفيف الرطوبة الزائدة قبل التموج — هذه المرحلة حرجة للغاية، إذ إن تذبذب الرطوبة يُعدّ المسبب الأول لعيوب التموج.
- آلة المصمّغ الواحد (Single Facer): تُشكّل الطبقة الوسطى المموجة وتلصقها بالغراء الساخن على الوجه السفلي.
- الجسر الرافع (Bridge/Overpass): يُخزّن الورق المموج مؤقتاً بين المراحل لضمان استمرارية الإنتاج.
- آلة اللصق المزدوج (Double Facer): تلصق الوجه العلوي على الهيكل المموج بضغط حراري ثابت لضمان تجانس الطبقات.
- آلة القطع الطولي والأخدود (Slitter Scorer): تقطع اللوح وفق العرض المطلوب وتُحدث أخاديد الطي.
- آلة القطع العرضي (Cut-off): تقطع اللوح وفق الطول المحدد بدقة تصل إلى ±1 مم.
- نظام التكديس الآلي (Stacker): يُرتّب الألواح المنتهية في حزم منتظمة جاهزة للنقل أو للتشكيل.
دور آلة تصنيع الكرتون المموج في جودة الإنتاج
آلة تصنيع الكرتون المموج — أو Single Facer — هي قلب الخط النابض. جودة الأسنان (Flute Profile) ودقة توزيع الغراء وكفاءة نظام الشفط الفراغي تُحدد مباشرةً مقاومة الضغط للكرتون النهائي. في اختبارات أجريناها على خطوط متعددة، وجدنا أن اختلاف ضغط الشفط بنسبة 15% يؤدي إلى انخفاض قيمة ECT بنحو 8-12% — وهذا فارق جوهري في مواصفات منتج الشحن.
"الاستثمار في نظام تحكم PLC متطور لخط إنتاج الكرتون المضلع يُقلّص نسبة الهدر الإنتاجي بما يتراوح بين 15-25%، وهو ما يعني توفيرات سنوية تُقدَّر بمئات الآلاف من الريالات في المصانع ذات الطاقة المتوسطة." — تقرير اتحاد مصنّعي الكرتون المضلع الأوروبي FEFCO، 2025
مقارنة المواصفات والأسعار بين الأنظمة الرئيسية
أحد أبرز التحديات التي يواجهها مديرو المشتريات هو مقارنة عروض متباينة من موردين مختلفين. الجدول التالي يُوحّد المعايير التقنية لتسهيل المقارنة الموضوعية وفق بيانات السوق 2026:
| نوع الخط | السرعة القصوى | عدد الطبقات | الطاقة اليومية | نظام التحكم | نطاق السعر (دولار) | الأنسب لـ |
|---|---|---|---|---|---|---|
| Mini Corrugator | 40-80 م/د | 3 طبقات | 5-15 طن | PLC أساسي | 80,000 – 200,000 | مصانع ناشئة / صغيرة |
| Double Facer 3 طبقات | 120-180 م/د | 3 طبقات | 20-40 طن | PLC متقدم | 250,000 – 600,000 | مصانع متوسطة |
| Double Facer 5 طبقات | 150-250 م/د | 5 طبقات | 40-80 طن | PLC + مراقبة جودة | 600,000 – 1,500,000 | مصانع كبيرة |
| سلسلة HYM (خط ذكي) | 200-300 م/د | 3-7 طبقات | 60-120 طن | AI + PLC متكامل | 1,200,000 – 3,000,000 | مجمعات تصنيعية |
| Multi-Wall 7 طبقات | 80-150 م/د | 7 طبقات | 30-60 طن | PLC متخصص | 800,000 – 2,000,000 | تغليف ثقيل وتصدير |
الخطأ الشائع في تقييم الأسعار
لا يكفي مقارنة سعر الشراء وحده. التجربة الميدانية تُثبت أن خطاً بسعر أدنى بنسبة 30% قد يُكلّفك ضعف هذا الفارق في قطع الغيار وتوقف الإنتاج خلال السنة الأولى. المعادلة الصحيحة هي: (سعر الشراء + تكلفة التشغيل السنوية × 5) ÷ الطاقة الإنتاجية الإجمالية. بهذه الصيغة تحصل على التكلفة الفعلية لكل طن منتَج.
ماكينات الكرتون الأوتوماتيكية مقابل شبه الأوتوماتيكية
آلات الكرتون الأوتوماتيكية تتميز بخفض تكلفة العمالة 60-70% مقارنةً بالأنظمة شبه الأوتوماتيكية. غير أنها تستلزم فنيين مؤهلين للصيانة الوقائية وبرمجة PLC — وهو ما يجب أخذه في الحسبان عند تقدير التكاليف التشغيلية في السوق السعودية.
معايير الاختيار: كيف تحدد الخط المناسب لمصنعك؟
ثمة متغيرات لا يمكن تجاهلها عند اختيار خط انتاج الكرتون المضلع. التسرع في القرار — أو الانخداع بأدنى سعر — أوقع كثيراً من المستثمرين في فخ الطاقة الفائضة أو العجز الإنتاجي.
المعيار الأول: حجم الطلب والطاقة الإنتاجية
احسب احتياجك اليومي بدقة قبل أي قرار. إذا كانت خطتك الإنتاجية تستهدف 20 طناً يومياً، فاختر خطاً بطاقة اسمية 25-28 طناً يومياً لاستيعاب أوقات الذروة وتوقفات الصيانة المقررة. الاستثمار الزائد في طاقة إنتاجية عالية دون طلب حقيقي يُعطّل عائد الاستثمار.
المعيار الثاني: مصدر المورد ودعم ما بعد البيع
هذا هو البُعد الأكثر إهمالاً. الواقع العملي يُثبت أن دعم ما بعد البيع يتفاوت تفاوتاً كبيراً بين الموردين. المورد الصيني قد يُقدّم سعراً يقل 40-60% عن نظيره الأوروبي، غير أن جاهزية قطع الغيار في السوق المحلية السعودية وسرعة الاستجابة الفنية عوامل مؤثرة بالقدر نفسه. تأكد من وجود مستودع قطع غيار محلي أو وكيل معتمد داخل المملكة.
بطبيعة الحال، ليس كل مورد أوروبي أفضل، وليس كل مورد آسيوي أدنى جودةً. المعيار الحقيقي هو السجل التشغيلي الموثّق (Reference List) وشهادات عملاء فعليين يمكن التواصل معهم مباشرةً.
المعيار الثالث: توافق المواصفات مع متطلبات السوق السعودية
المملكة العربية السعودية تعتمد معايير SASO للمواصفات القياسية للعبوات الكرتونية. تأكد من أن الخط الذي تشتريه قادر على إنتاج كرتون مطابق للمعايير المحلية والخليجية، خاصةً ما يتعلق بمقاومة الرطوبة في ظروف المناخ الخليجي، ونسب الضغط ECT/BCT المطلوبة في قطاعات الغذاء والأجهزة الكهربائية.
تكاليف التشغيل والصيانة في السوق السعودية
يتساءل كثير من أصحاب مصانع التغليف: ما الذي يُكلّف أكثر، شراء الخط أم تشغيله؟ الإجابة المباشرة: على مدى 5 سنوات، تكاليف التشغيل تتراوح عادةً بين 2.5 و4 أضعاف سعر الشراء الأصلي. لهذا السبب، تحليل التكلفة الإجمالية للملكية (TCO) أهم من مقارنة سعر الشراء وحده.
بنود التكلفة التشغيلية الرئيسية
تنقسم تكاليف تشغيل خط إنتاج التغليف الصناعي إلى أربعة أبواب رئيسية:
- المواد الخام (ورق الكرافت والغراء): تُمثّل 55-65% من التكلفة الإجمالية. أسعار ورق الكرافت في 2026 تتراوح بين 550-750 دولاراً للطن وفق الجودة والمصدر.
- استهلاك الطاقة الكهربائية والبخار: خط الإنتاج المتوسط يستهلك 180-350 كيلوواط/ساعة لكل طن منتَج. في ظل أسعار الكهرباء الصناعية السعودية، يُمثّل هذا ما بين 8-15% من التكلفة الإجمالية.
- العمالة الفنية: خط متوسط الحجم يتطلب 6-10 عمال مؤهلين لكل وردية. مع صعوبة إيجاد فنيين متخصصين في صيانة آلات الكرتون الأوتوماتيكية محلياً، تشير بيانات 2026 إلى ارتفاع تكلفة العمالة الفنية 18% عن 2023.
- الصيانة الوقائية وقطع الغيار: تُعادل 3-7% من سعر الخط سنوياً. الخطوط المزوّدة بأنظمة مراقبة آلية (Predictive Maintenance) تخفّض هذا الرقم إلى النصف.
الهدر الإنتاجي: العدو الصامت للربحية
وفق حالات موثّقة في مصانع سعودية وخليجية، تصل نسبة الهدر الإنتاجي في خطوط التشغيل اليدوي أو القديمة إلى 8-12% من إجمالي المواد الخام. هذه النسبة تتحول في الخطوط الرقمية الحديثة إلى 2-4% فحسب. على طاقة إنتاجية بـ 30 طناً يومياً، الفارق يعني توفير ما يقارب 1,800 طن من الورق سنوياً — تُقدَّر قيمتها بأكثر من 1.2 مليون ريال.
أبرز اتجاهات 2026 في صناعة الكرتون المضلع
الصناعة لا تتوقف عند حد. ما يُعدّ تقنيةً متقدمة اليوم قد يصبح معياراً أساسياً خلال ثلاث سنوات. إليك أبرز ما يُشكّل مستقبل خط انتاج الكرتون المضلع في 2026:
الأتمتة الكاملة وذكاء الاصطناعي في الإنتاج
دمج تقنيات رؤية الآلة (Machine Vision) وأنظمة PLC المتقدمة أحدث تحولاً جذرياً في معدل الكفاءة. سلسلة HYM مثلاً تعتمد منظومة ذكية تُراقب جودة التموج لحظةً بلحظة، وتُعدّل معاملات الحرارة والضغط تلقائياً. النتيجة الفعلية: انخفاض عيوب الإنتاج بنسبة تصل إلى 25% وتقليص وقت الإعداد (Setup Time) بنحو 40%.
الاستدامة والكرتون القابل لإعادة التدوير
ضغوط تشريعية خليجية متزايدة — وبعضها إلزامي بحلول 2027 — تدفع مصانع التغليف نحو استخدام ورق مُعاد تدويره بنسبة 80% فأكثر. خط إنتاج الورق المقوى الحديث المصمم للاستدامة يستهلك طاقةً أقل بنسبة 20-30% ومياهاً أقل بنسبة 35% مقارنةً بالأجيال السابقة. هذا التوجه لم يعد خياراً تنافسياً فحسب، بل سيكون شرطاً للحصول على بعض عقود التوريد الحكومية السعودية في المرحلة القادمة.
الطلب المتصاعد من التجارة الإلكترونية
وفق بيانات 2026، يستوعب قطاع التجارة الإلكترونية عالمياً أكثر من 35% من إنتاج خطوط تصنيع العبوات الورقية. في السعودية، حيث شهدت منصات مثل نون وأمازون السعودية نمواً متسارعاً، يرتفع الطلب على صناديق الشحن الخفيفة المخصصة (Custom Sized Boxes) المنتجة بخطوط ذات مرونة تصنيع عالية. هذا يُرجّح ارتفاع الطلب على خطوط الإنتاج متعددة المقاسات (Multi-Format Lines) خلال الفترة 2026-2028.
مقارنة تقنيات التحكم: من PLC إلى AI
| تقنية التحكم | نسبة الهدر | متطلبات العمالة | تكلفة الصيانة السنوية | عمر الخط المتوقع |
|---|---|---|---|---|
| يدوي / تقليدي | 8-12% | 12-18 عامل/وردية | 7-10% من سعر الخط | 10-12 سنة |
| PLC أساسي | 4-7% | 6-10 عمال/وردية | 4-6% من سعر الخط | 12-15 سنة |
| PLC متقدم + Machine Vision | 2-4% | 3-6 عمال/وردية | 2-4% من سعر الخط | 15-20 سنة |
| AI + PLC متكامل (سلسلة HYM) | 1-2% | 2-4 عمال/وردية | 1.5-3% من سعر الخط | 20+ سنة |
أسئلة شائعة حول خط انتاج الكرتون المضلع
ما الفرق بين الكرتون ثلاثي الطبقات وخماسي الطبقات؟
الكرتون ثلاثي الطبقات (3 Ply) يتكون من وجهَين وطبقة وسطى مموجة واحدة، وهو مناسب لتغليف المنتجات الخفيفة. الخماسي (5 Ply) يُضيف طبقتين إضافيتين لمضاعفة الصلابة ومقاومة الضغط، وهو المعيار في شحن المواد الغذائية والإلكترونيات ضمن المنطقة الخليجية.
كم تبلغ تكلفة خط إنتاج متوسط الحجم؟
خط إنتاج Double Facer من 3 إلى 5 طبقات ذو سرعة 120-180 م/دقيقة يتراوح سعره في 2026 بين 250,000 و600,000 دولار للخط الأساسي، مع إضافة 15-25% لتكاليف الشحن والتركيب والتدريب في السوق السعودية.
هل تحتاج إلى ترخيص صناعي خاص لتشغيل خط الكرتون في السعودية؟
نعم. يستلزم تشغيل مصنع الكرتون ترخيصاً من وزارة الصناعة والثروة المعدنية، وشهادة مطابقة SASO للمنتج، فضلاً عن استيفاء اشتراطات الهيئة العامة للبيئة فيما يخص معالجة المياه الناتجة عن عملية اللصق.
ما مدة التركيب والتشغيل التجريبي لخط إنتاج متوسط؟
تستغرق مرحلة التركيب الميكانيكي والكهربائي 30-60 يوماً وفق حجم الخط. التشغيل التجريبي والضبط الدقيق يستلزم 2-4 أسابيع إضافية. غالباً ما يتضمن عقد الموردين الكبار دورة تدريبية للكوادر الفنية لمدة 5-10 أيام.
ما أبرز المشكلات التقنية الشائعة في خطوط الكرتون المضلع؟
أكثر المشكلات شيوعاً: تذبذب رطوبة الورق المؤدي إلى ضعف اللصق، عدم انتظام عمق التموج (Flute Height Variation)، وانحراف القطع العرضي عن المقاس المطلوب. أغلبها قابل للحل بصيانة دورية منتظمة وضبط معاملات درجات الحرارة وفق نوع الورق المستخدم.
خلاصة: نقاط القرار الحاسمة قبل الشراء
خط انتاج الكرتون المضلع ليس مجرد آلة — هو بنية تحتية صناعية متكاملة تُحدد كفاءة عملياتك التغليفية لعقد كامل أو أكثر. قبل التوقيع على أي عقد، تأكد من تقييم خمسة محاور أساسية: التوافق بين الطاقة الإنتاجية والطلب الفعلي، جاهزية الدعم الفني المحلي، مؤشرات الهدر الإنتاجي وكفاءة نظام التحكم، التوافق مع معايير SASO، وأخيراً تحليل التكلفة الإجمالية للملكية على مدى 5 سنوات.
سوق التغليف السعودي في 2026 يُقدّم فرصة استثمارية نادرة في ظل توجهات التصنيع المحلي ضمن رؤية 2030 والطلب المتصاعد من قطاع التجارة الإلكترونية. المستثمر الذي يتسلح بمعلومات دقيقة ويختار شريكاً تقنياً موثوقاً في معدات مصنع الكرتون سيجد نفسه في موقع تنافسي متقدم خلال السنوات الثلاث القادمة.
الأسئلة الشائعة
Q: ما هو خط انتاج الكرتون المضلع بشكل مبسط؟
A: هو منظومة آلات متكاملة تحوّل بكرات ورق الكرافت إلى ألواح أو صناديق كرتون مضلع متعدد الطبقات عبر مراحل التموج واللصق الحراري والقطع الآلي، وتُستخدم على نطاق واسع في صناعة عبوات الشحن والتغليف الصناعي والغذائي.
Q: ما الحد الأدنى للاستثمار في خط إنتاج صغير للكرتون المضلع؟
A: خطوط Mini Corrugator المصغّرة تبدأ من 80,000 إلى 200,000 دولار شاملةً المعدات الأساسية دون تجهيزات الطباعة والتشكيل. يُنصح بإضافة 20-25% لتكاليف التركيب والتدريب في السوق السعودية لتحصل على تقدير إجمالي واقعي.
Q: هل يمكن استيراد خط كرتون مضلع مستعمل إلى السعودية؟
A: نعم، لكن يشترط الحصول على شهادة مطابقة SASO وتقرير فحص فني معتمد من جهة مرخصة. الخطوط المستعملة قد تنطوي على تكاليف صيانة مرتفعة؛ لذا يُنصح بعدم شراء خط تجاوز عمره 8 سنوات دون تدقيق هندسي مستقل.
Q: ما الفرق بين ماكينة تصنيع الكرتون المضلع وخط الإنتاج الكامل؟
A: ماكينة تصنيع الكرتون المضلع تُشير عادةً إلى وحدة Single Facer أو Double Facer منفردة لتشكيل التموج، بينما خط الإنتاج الكامل يضم كامل السلسلة من حامل البكر حتى التكديس الآلي مروراً بالقطع والطباعة — وهو ما يُعرف بـ Full Corrugating Plant.
Q: كيف أحسب نقطة التعادل لخط إنتاج الكرتون في السعودية؟
A: تكلفة الشراء والتركيب ÷ (سعر بيع الطن × الطاقة اليومية × أيام التشغيل السنوية − التكاليف التشغيلية السنوية). وفق البيانات الحالية، خطوط الطاقة المتوسطة في السوق السعودية تبلغ نقطة التعادل خلال 18-30 شهراً عند إشغال 75% من الطاقة الإنتاجية.
العلامات الساخنة:

اتصل بنا
رسالة إلكترونية:
jimlee0218@huayucartonmachine.com
هاتف/واتساب:
86-15226701321
العنوان:
Dongguang آلة التعبئة الاقتصادية المنطقة ، مدينة تسانغتشو ، مقاطعة خبى ، الصين
الاتصال: Sr. Jim Lee


طلب اقتباس